3D-Drucker: X-, Y- und Z-Steps kalibrieren + Rechner
Werkstatt · Marlin und kartesische Drucker
X-, Y- und Z-Steps prüfst du am tatsächlichen Verfahrweg. Erst wenn die Mechanik stimmt und die Abweichung wiederholbar ist, wird der Wert in Steps/mm angepasst. Ein zu kleiner Kalibrierwürfel allein ist dafür kein ausreichender Beleg.
Hier bekommst du die richtige Formel, einen Rechner, getrennte Messabläufe für die drei Achsen und eine Kontrolle nach dem Speichern.
Wann ändern sich die Steps/mm – und wann nicht?
Die Schrittauflösung ergibt sich zunächst aus Motor, Microstepping und Mechanik. Bei einem unveränderten Drucker ist der passende Herstellerwert meist der bessere Ausgangspunkt als eine Korrektur nach jedem Testdruck. Ein anderes Riemenrad, eine andere Spindelsteigung oder eine geänderte Treiberkonfiguration kann dagegen einen neuen Wert erforderlich machen.
| Beobachtung | Zuerst prüfen | Steps ändern? |
|---|---|---|
| Achse fährt reproduzierbar proportional zu kurz oder zu weit | Sollwert der Mechanik, mehrere Messstrecken, Messaufbau | Erst nach bestätigtem Befund |
| 20-mm-Würfel ist zu klein; direkter Achsweg stimmt | Materialschrumpfung, Linienbreite, Flow, Außenkontur | Nein |
| Abweichung wechselt mit Richtung oder Position | Riemenrad, Spiel, Kupplung, Lager und Schrittverluste | Mechanik beheben |
| Nur die erste Schicht ist zu breit | Z-Abstand und Elefantenfuß | Nein |
| X/Y sind maßhaltig, ein Quadrat ist schief | Rechtwinkligkeit des Rahmens | Keine Steps-Korrektur |
Den theoretischen Wert verstehen
Bei einem Riemenantrieb lautet die Rechnung: Motorschritte pro Umdrehung × Microsteps ÷ (Riemenradzähne × Riemenpitch). Beispiel: 200 × 16 ÷ (20 × 2 mm) = 80 Steps/mm. Bei einer Spindel teilst du durch den Hub pro vollständiger Umdrehung. Ein mehrgängiges Gewinde kann einen größeren Hub als den Abstand benachbarter Gewindegänge haben. Diese Beispiele beschreiben eine Mechanik, keinen pauschalen Wert für deinen Drucker.
Messaufbau: Der Weg muss reproduzierbar sein
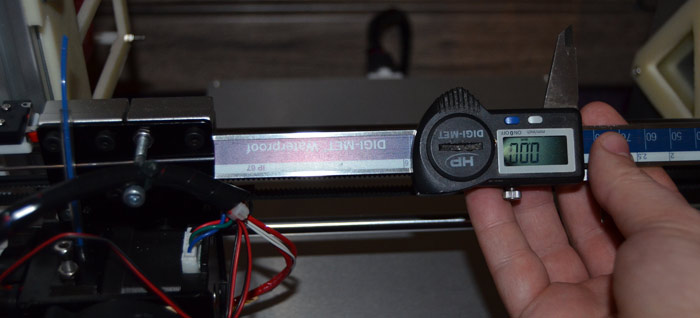
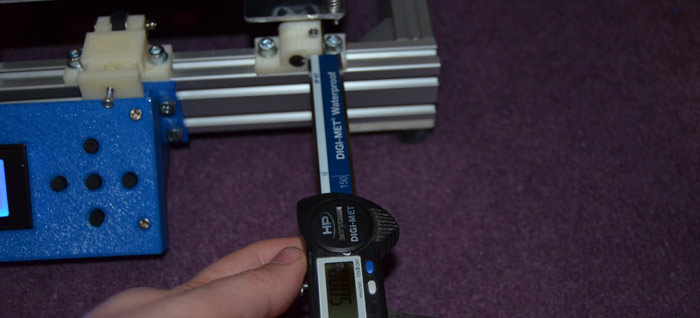
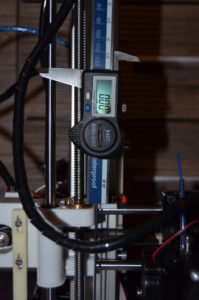
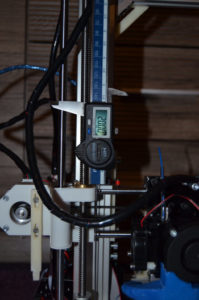
Der Messschieber braucht einen festen Bezug am Rahmen und einen zweiten am bewegten Teil. Miss parallel zur Bewegungsrichtung. Ein schräg angesetztes Werkzeug, ein kippender Messanschlag oder eine durch Handdruck verschobene Achse verfälscht den Wert. Sorge dafür, dass das Werkzeug nicht eingeklemmt werden kann. Alle Messungen erfolgen am kalten, leeren Drucker.
Eigene Prinzipdarstellung. Animation abschaltbar; reduzierte Bewegung wird berücksichtigt.
Ausgangswerte sichern
Lies die aktuellen Werte aus und notiere sie für X, Y und Z getrennt. Bei Marlin hilft M503. Prüfe Riemenspannung, feste Riemenräder, leichtgängige Führungen und die Spindelkupplungen vor jeder Änderung.
Messbereich wählen
Home den funktionsfähigen Drucker. Fahre über die normale Bedienoberfläche in eine gut zugängliche Position mit ausreichend Reserve in Messrichtung. Wähle einen Weg, den Messschieber und Achse sicher abdecken. Niemals pauschal bis zum maximalen Verfahrweg fahren.
Aus derselben Richtung anfahren
Fahre den Startpunkt immer aus derselben Richtung an, setze den Bezug und verfahre die gewünschte Strecke langsam. Hände und Werkzeug bleiben aus möglichen Klemmstellen. Löse die Motoren während der Messung nicht.
Wiederholen und zweite Strecke prüfen
Wiederhole mindestens dreimal. Prüfe zusätzlich eine längere oder kürzere Strecke im sicheren Arbeitsbereich. Eine proportional ähnliche Abweichung ist aussagekräftiger als ein einzelner Unterschied von wenigen Hundertstelmillimetern.
Nur einen Parameter ändern
Berechne erst bei konsistenten Messungen einen neuen Wert für die geprüfte Achse. Lass alle anderen Achsen und den Extruder unverändert. Wiederhole danach dieselbe Messung und eine zweite Strecke.
X-Achse messen
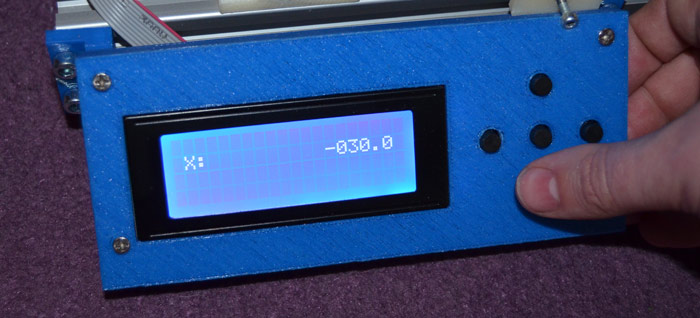
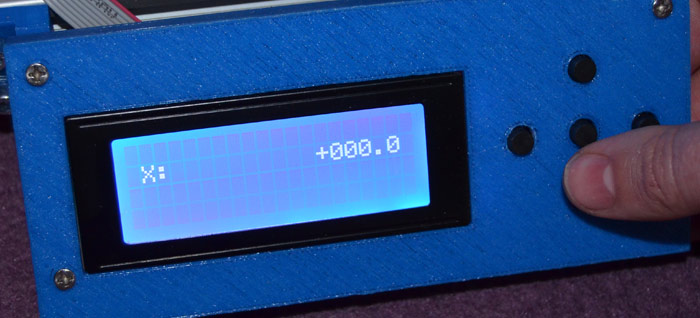
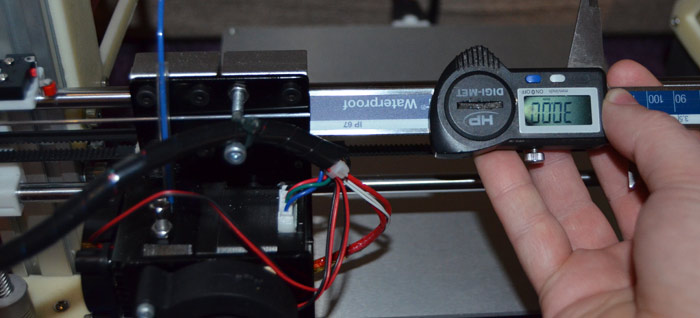
Beim üblichen Bettschubser bewegt sich der Druckkopf quer über den Rahmen. Verwende einen festen Bezug am X-Träger und eine stabile Fläche am Schlitten. Miss nicht gegen eine federnde Lüfterabdeckung. Im Original wurden 30 mm Sollweg mit 30,1 mm Istweg verglichen: Aus 100 Steps/mm werden rechnerisch 99,668 Steps/mm. Ob eine solche kleine Änderung sinnvoll ist, entscheidet die Messwiederholung.
Y-Achse messen
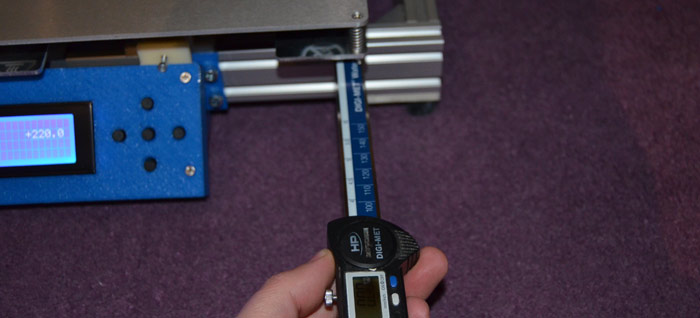
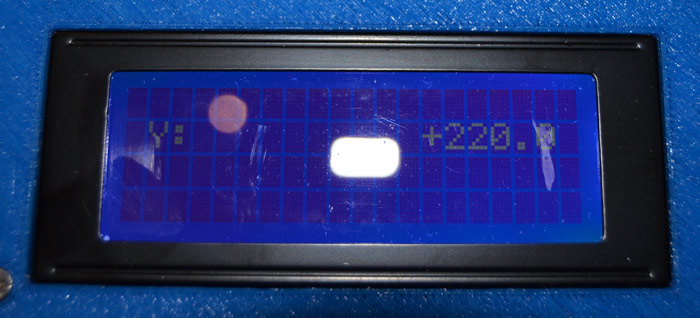
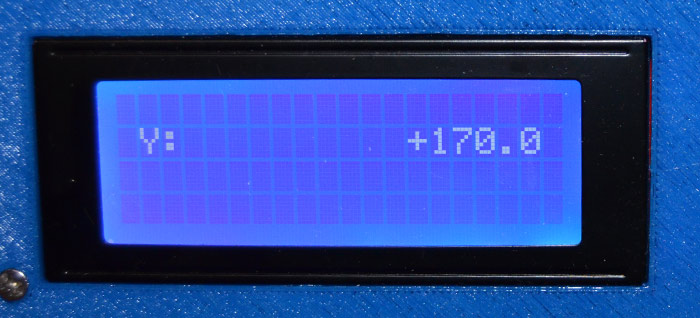
Hier bewegt sich meist das Bett. Der Messbezug gehört zum Rahmen, nicht zu einem ebenfalls mitfahrenden Bauteil. Die Richtung des Bettwegs und die Darstellung der Düsenposition sind leicht zu verwechseln. Fahre daher zunächst einen kleinen Schritt und prüfe die reale Bewegung. Das Originalbeispiel 100 × 50 ÷ 50,2 ergibt 99,602 Steps/mm.
Z-Achse messen
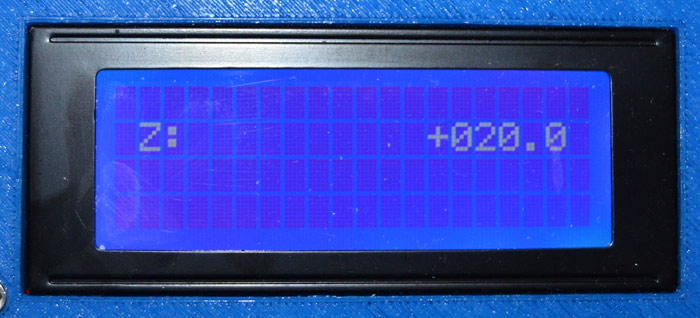
Miss am stabilen Querträger und halte die Düse vom Bett fern. Eine schief stehende Doppel-Z-Achse muss zuerst mechanisch ausgerichtet werden. Bei 400 Steps/mm, 20 mm Sollweg und 20,2 mm Istweg ergibt die Rechnung 396,040 Steps/mm. Die früher an dieser Stelle genannte X/Y-Zahl war falsch. Eine abweichende Z-Höhe kann außerdem auf eine falsche Spindelangabe oder eine lose Kupplung hindeuten.
Formel und interaktiver Steps-Rechner
Das Ergebnis bleibt in Steps pro Millimeter. Es sind keine „Schritte pro Umdrehung“.
Steps-Rechner mit Messkontrolle
Verwende direkt gemessene Achswege, keine Maße eines gedruckten Würfels. Dezimalkomma und Dezimalpunkt werden akzeptiert.
Das Ergebnis ist ein Rechenvorschlag. Es wird kein Befehl an deinen Drucker gesendet. Eine streuende Messung oder ein mechanischer Fehler lässt sich damit nicht beheben.
Wert in Marlin setzen und dauerhaft prüfen
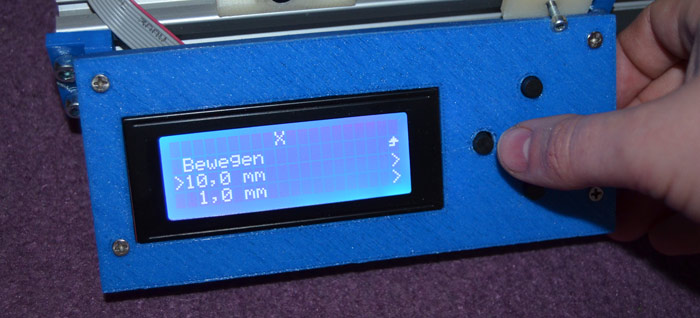
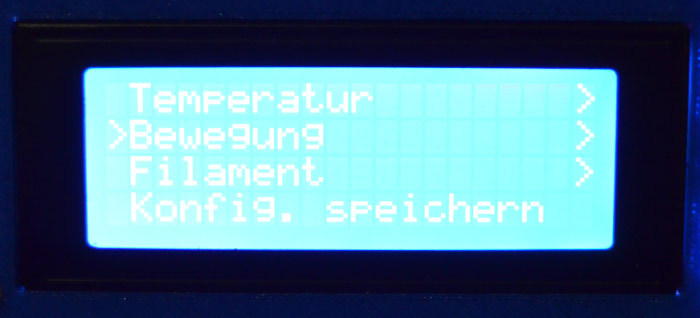
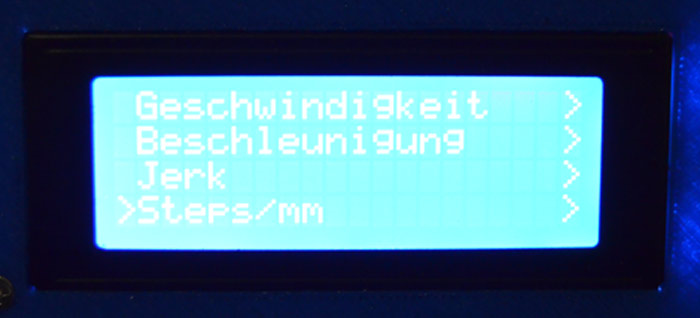
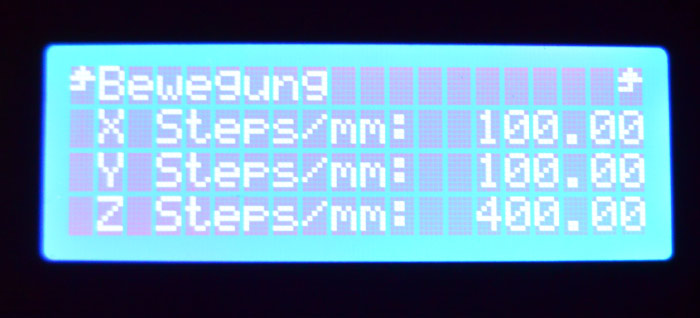
Die Menübezeichnung hängt von der Firmware ab; häufig findest du die Werte unter Bewegung beziehungsweise Steps/mm. Beim Terminal darf jeweils nur ein Programm die serielle Schnittstelle belegen. Ein Dezimalwert wird im G-Code mit Punkt geschrieben.
M503
; Beispiel: nur X setzen, nur nach eigener Messung!
M92 X99.668
M500
M503
M92 ändert die Schrittauflösung. M500 speichert bei aktivierter EEPROM-Unterstützung; kontrolliere die Antwort. Starte den Drucker anschließend neu und lies erneut aus. Bleibt der Wert nicht erhalten, prüfe die Speichermeldung und Start-G-Code, der alte Werte setzen könnte. Mit M502 würdest du weitere Einstellungen zurücksetzen; für eine einzelne Steps-Korrektur ist das nicht nötig.
Typische Messergebnisse richtig einordnen
Der Rückweg ist anders als der Hinweg
Das spricht für Spiel, einen wechselnden Messanschlag oder einen mechanischen Fehler. Ein einziger Multiplikator kann unterschiedliche Richtungsfehler nicht gleichzeitig korrigieren. Prüfe zuerst den Antrieb.
Die Abweichung wächst nicht mit der Messstrecke
Ein konstanter Versatz passt eher zu Spiel oder einem verschobenen Bezug als zu einer falschen Schrittauflösung. Ändere deshalb noch keinen Wert.
Der Rechner liefert einen sehr großen Sprung
Kontrolliere zuerst Einheit, Dezimalzeichen, Sollweg und Spindelhub. Ein Wert von beispielsweise 40 statt 400 deutet eher auf eine falsche Annahme als auf Fertigungstoleranzen hin.
Soll ich danach den Extruder ebenfalls mit dem Würfel einstellen?
Nein. Extruderförderung und Materialfluss sind eigene Prüfungen. Die XYZ-Achsen bestimmen Bewegung; E-Steps bestimmen die Fördermechanik. Das Slicer-Flowprofil gehört zum verwendeten Material.
Die Häkchen sind eine Arbeitshilfe und werden nicht dauerhaft gespeichert.
Originalbilder zur Anleitung
Die bisherigen Abbildungen bleiben als Orientierung erhalten. Oberflächen, Menüs und Dateinamen können vom heute gewählten Paket abweichen.
Quellen und Bearbeitungsstand
Fachlich überarbeitet am 18. Oktober 2026. Originalbeobachtungen sind als solche gekennzeichnet. Neue Zeichnungen erklären das Prinzip; sie sind keine Messdaten eines erneuten Praxistests.
WEITERLESEN
Mehr zu diesem Thema

Artillery Genius Firmware-Update: ohne Pro, mit TFT-Hilfe
Firmware-Werkstatt · Artillery Genius · ausdrücklich ohne Pro Diese Anleitung behandelt den ursprünglichen Artillery Genius, nicht den Genius Pro. Das alte AVR-Mainboard und das…
Ender-5 S1 Firmware-Update: Display, Mainboard & Prüfung
Firmware-Werkstatt · Creality Ender-5 S1 Für den Ender-5 S1 müssen Mainboard, Display und die passende Hardwarevariante zusammenpassen. Dieser Leitfaden erklärt die zwei Updateziele, die…

Sidewinder X2 Firmware-Update: Mainboard & TFT erklärt
Firmware-Werkstatt · Artillery Sidewinder X2 Beim Sidewinder X2 sind Mainboard und TFT zwei getrennte Updateziele. Ein neues Displaymenü ersetzt keine passende Mainboard-Firmware. Diese Anleitung…
Hallo
Wie kann ich das Display vom Anet A8 auf Deutsch umstellen.
.Ich suche ein Handbuch für den Anet A8 um alles genau einzustellen .Da ich nicht mehr der Jüngste bin benötige ich eine schriftliche Anleitung .Kann mir da jemand helfen .
Danke
Wenn du die Anleitung in pdf Form hast. Könntest du die pdf in pdf24 unter Text Erkennung umwandeln. Dann alles übersetzen lassen von Google….
So mach ich das.
Moin,
sehr gute Anleitung.
Wo trägt man die Neuen Werte ein?
Am Display am Ender, oder im slicer(cura 4.0). Ich finde nur start und endcode .
Vg Rainer
Hallo,
vielen Dank für Ihren sehr hilfreichen Bericht. Auf Grund ihrer Expertise, würde ich Ihnen gerne eine Frage stellen, die mich sehr beschäftig. Ich habe heute den ganzen Tag versucht in Marlin in Zeile 738 meine AXIS_STEPS_PER_UNIT einzustellen. Leider wurden diese Einstellungen allerdings nie vom 3D Drucker übernommen. Somit hat die Software g auf dem 3D Drucker geladen (Überprüfung durch verschiedene Drucker Namen) aber die AXIS_STEPS_PER_UNIT wurden nicht übernommen. Die restliche Software funktioniert und andere Änderungen wurden übernommen. Ich habe Marlin 2.0.5.3 genutzt. Auch wenn ich Dank Ihres guten Artikels die AXIS_STEPS_PER_UNIT nun einstellen kann, würde mich trotzdem interessieren, wieso der andere Weg nicht funktionierte.
Über eine Antwort würde ich mich sehr freuen.
Mit freundlichen Grüßen,
Philip Loreck