Anet A8/A6: Achsen kalibrieren mit Steps-Rechner
Anet A8 / A6 · Mechanik zuerst
Beim Anet A8 und A6 beginnt die Achsenkalibrierung mit einem geraden, leichtgängigen Aufbau. Erst danach prüfst du den Verfahrweg. Die häufig genannten 100/100/400 Steps/mm sind ein Ausgangspunkt für bestimmte Originalkonfigurationen – kein Ersatz für die Prüfung deiner verbauten Teile.
Welche Steps passen zum Anet A8/A6?
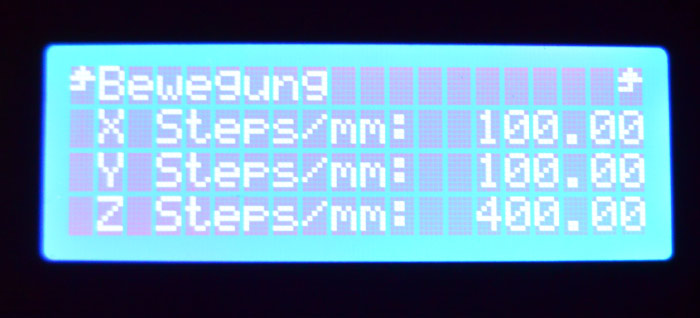
Im ursprünglichen Archivbeitrag wurden X = 100, Y = 100 und Z = 400 Steps/mm genannt. Das passt rechnerisch beispielsweise zu einem 1,8°-Motor mit 16 Microsteps, einem 16-Zahn-Riemenrad bei 2 mm Riemenpitch und einer Z-Spindel mit 8 mm Hub pro Umdrehung. Nach einem Umbau auf andere Riemenräder, Treiber, Motoren oder Spindeln gelten diese Voraussetzungen möglicherweise nicht mehr.
| Achse | Originalangabe des Artikels | Vor Übernahme kontrollieren |
|---|---|---|
| X | 100 Steps/mm | Zähnezahl und Microstepping |
| Y | 100 Steps/mm | Zähnezahl, Riemen und Treibereinstellung |
| Z | 400 Steps/mm | Spindelhub pro Umdrehung, Motor und Microstepping |
| E | Hier nicht festgelegt | Extrudertyp separat kalibrieren |
Eine T8-Bezeichnung allein sagt noch nicht, welchen Weg die Spindel pro Umdrehung zurücklegt. Verwechsle den Gewindedurchmesser nicht mit dem Hub. Lies zuerst die tatsächlich gespeicherten Werte aus. Notiere außerdem, ob noch die originale Firmware oder eine angepasste Marlin-Version installiert ist. Die Menünamen können sich unterscheiden.
Die fünf Anet-Prüfstellen vor jeder Rechnung
Rahmen und Aufstellfläche
Stelle den Drucker auf eine feste Fläche. Prüfe den verschraubten Rahmen auf Verzug und lose Verbindungen. Ziehe Schrauben an Kunststoff- oder Acrylteilen nicht mit Gewalt nach; ein gerader Aufbau entsteht nicht durch maximale Klemmkraft.
X-Träger und beide Z-Seiten
Prüfe die Höhe links und rechts zu einem geeigneten gemeinsamen Bezug. Ein schiefer X-Träger ist kein Steps-Problem. Richte die Mechanik aus und prüfe, ob sich beide Seiten gleichmäßig bewegen.
Riemen und Riemenräder
Riemen sollen sauber laufen, nicht am Rand scheuern und nicht überspringen. Kontrolliere die Befestigung der Riemenräder auf den Motorwellen. Zu hohe Spannung belastet Lager und Halter, zu geringe Spannung erzeugt Spiel.
Kupplungen und Spindeln
Prüfe festen Sitz und einen freien, gleichmäßigen Lauf. Eine verspannte oder krumme Spindel wird durch andere Steps nicht gerader. Verschiebt sich die Achse bei einem Richtungswechsel zunächst kaum, untersuche das Spiel.
Endstop und Bezug
Ein wiederholbar auslösender Endstop hilft beim sicheren Referenzieren. Ein anderer Endstop verändert nicht die Schrittauflösung. Die frühere pauschale Empfehlung für einen optischen Endstop ist daher keine Voraussetzung für die Kalibrierung.
X, Y und Z ohne gedruckten Würfel prüfen
Arbeite am kalten Drucker ohne laufenden Auftrag. Home nur bei funktionierenden Endstops und freiem Verfahrraum. Miss mit einem stabil abgestützten Messschieber direkt zwischen Rahmen und bewegtem Bauteil. Halte ausreichend Abstand zum Ende der Achse und verhindere, dass der Messschieber eingeklemmt wird.
Eigene Prinzipdarstellung. Animation abschaltbar; reduzierte Bewegung wird berücksichtigt.
X: Druckkopfschlitten
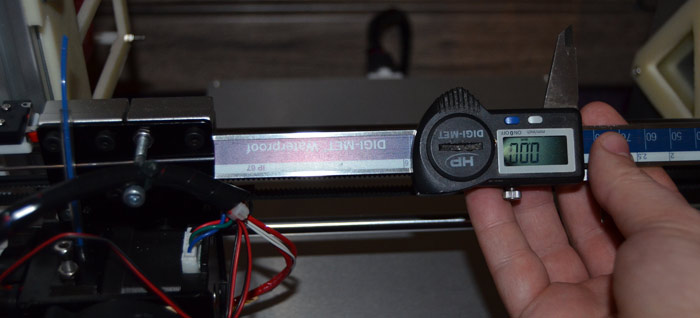
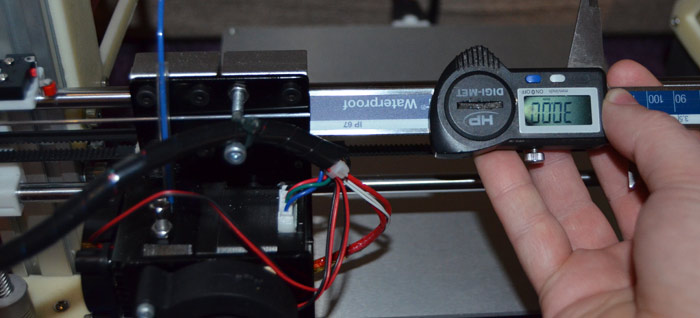
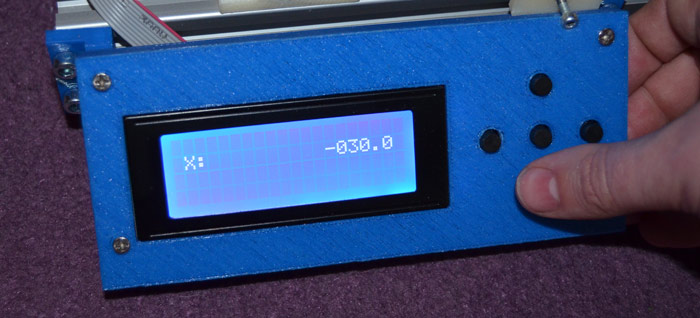
Fahre in einen mittleren, gut zugänglichen Bereich. Wähle einen festen Punkt am X-Träger und eine stabile Messfläche am Schlitten. Setze den Messbezug, verfahre beispielsweise 30 mm langsam und notiere die Differenz. Wiederhole dreimal aus derselben Richtung. Im Original waren 29,9 mm gemessen worden: 100 × 30 ÷ 29,9 = 100,334 Steps/mm.
Y: Bettbewegung
Der feste Bezug muss am Rahmen liegen. Prüfe erst mit einem kleinen Schritt, in welche Richtung sich das Bett bewegt; die Koordinaten beschreiben die Druckbewegung relativ zum Werkstück. Wähle danach eine sichere Messstrecke. Nimm nicht an, dass jeder Anet-Umbau denselben nutzbaren Fahrweg besitzt.
Z: Querträgerhöhe
Miss eine Höhenänderung am stabilen Träger. Halte die Düse oberhalb des Betts und verwende einen geeigneten Messbereich, beispielsweise 20 mm. Prüfe beide Seiten, wenn der Aufbau zwei Z-Antriebe besitzt. Unterschiedliche Ergebnisse links und rechts verlangen zunächst eine mechanische Prüfung, keine gemeinsame Z-Korrektur.
Deinen Messwert berechnen
Steps-Rechner mit Messkontrolle
Verwende direkt gemessene Achswege, keine Maße eines gedruckten Würfels. Dezimalkomma und Dezimalpunkt werden akzeptiert.
Das Ergebnis ist ein Rechenvorschlag. Es wird kein Befehl an deinen Drucker gesendet. Eine streuende Messung oder ein mechanischer Fehler lässt sich damit nicht beheben.
Eine Differenz von 0,1 mm ist bei einer kurzen Messstrecke schnell durch Werkzeugposition oder Handdruck verursacht. Entscheidend ist nicht die dritte Nachkommastelle im Rechner, sondern ob die Messung bei erneutem Ansetzen und einer anderen Strecke denselben proportionalen Fehler zeigt. Bei starker Streuung bleibt der bisherige Wert zunächst erhalten.
Ändern, speichern, nachmessen
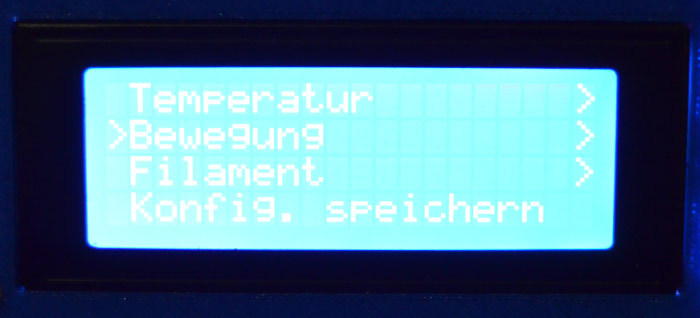
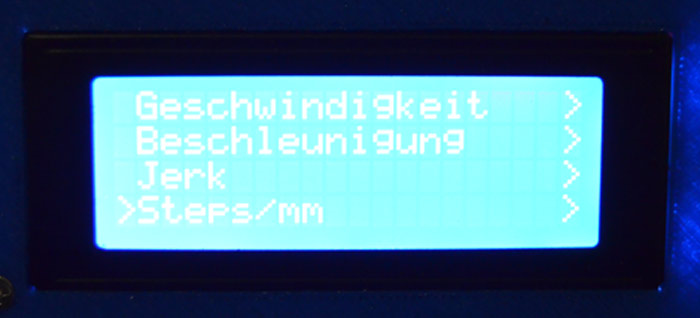
Bei Marlin findest du die Achswerte häufig unter Einstellungen → Bewegung → Steps/mm. Nach einer Änderung verwendest du die Funktion zum Speichern der Konfiguration. Die Konsolenvariante für das obige X-Beispiel lautet:
M503
; Beispielwert, durch eigenes Messergebnis ersetzen
M92 X100.334
M500
M503
Die Änderung betrifft nur X. Verwende für G-Code den Dezimalpunkt. Kontrolliere die Speichermeldung, starte neu und lies die Einstellung wieder aus. Danach denselben Weg erneut messen. Ein Testdruck ist erst der nächste Schritt: Stimmt dessen Außenmaß noch nicht, während die direkte Bewegung stimmt, untersuchst du Flow, Konturkompensation und Materialschrumpfung.
Mein Anet hat ein anderes Mainboard – gilt diese Anleitung trotzdem?
Der Messablauf gilt für die mechanischen Achsen. Die Befehle gelten für eine passende Marlin-Konfiguration. Bei Klipper oder anderer Firmware muss die dafür vorgesehene Konfiguration verwendet werden; M92 ist dann nicht automatisch der richtige Weg.
Kann ich X, Y und Z gleichzeitig auf die Standardwerte setzen?
Nur wenn du die zugrunde liegende Hardware geprüft hast. Bei einem gebrauchten oder umgebauten Gerät zuerst auslesen und dokumentieren. Eine Sammeländerung erschwert die Fehlersuche.
Warum ist ein Kalibrierwürfel keine eindeutige Messung?
Sein Maß enthält zusätzlich Materialfluss, Linienablage, Schrumpfung und gegebenenfalls einen breiteren ersten Layer. Deshalb trennt diese Anleitung den mechanischen Verfahrweg von der Maßhaltigkeit des Druckteils.
Die Häkchen sind eine Arbeitshilfe und werden nicht dauerhaft gespeichert.
Originalbilder zur Anleitung
Die bisherigen Abbildungen bleiben als Orientierung erhalten. Oberflächen, Menüs und Dateinamen können vom heute gewählten Paket abweichen.
Quellen und Bearbeitungsstand
Fachlich überarbeitet am 18. Oktober 2026. Originalbeobachtungen sind als solche gekennzeichnet. Neue Zeichnungen erklären das Prinzip; sie sind keine Messdaten eines erneuten Praxistests.
WEITERLESEN
Mehr zu diesem Thema

Alternative Controller für den ANet A8
Irgendwann stößt man mit dem Standard ANet A8 / A6 Controller Board an seine Grenzen, wenn man noch das „bisschen mehr“ aus seinem 3D-Drucker herauskitzeln…
China GT2 6mm Riemen Alternativen?
Der ANet A8 hat standardmäßig GT2 6 mm Riemen mit Stahlinlay verbaut, welche durch den geringen Durchmesser der 16er Pulleys ihren minimalen Biegeradius unterschreiten.…
Schrauben-Quellen für Umbau auf AM8
Kleine Linkliste mit schnellem und vor allem günstigen Vertrieb von Schrauben, Muttern, Vierkantmuttern. schraubenluchs.de schrauben-expert.de sonderpreis-baumarkt.de schrauben-paul.com Günstige und vor allem schnelle Alternative zu…
Hallo, hätte eine Frage, welche Firmware ist das. Bei der original Firmware für ANET A8 in Englisch gibt es diese Einstellungspunkte nicht. Der Drucker druckt Kreise als Ellipsen.
In diesem Fall ist Marlin aufgeflashed. Eigentlich sollte auch nur minimaler Verzug entstehen. Bei Gleitlagern z.B. kann auch etwas verklemmt sein.
Ist inzw. wahrscheinlich irrelevant, aber vlt hilft’s noch wem anders:
das Problem mit Kreis wird Ellipse hatte ich jahrelang – geholfen hat ein kräftiges Nachziehen des Y-Riemens. Ich habe es mit Hilfe einer Zange auch nur 1-2 Zähnchen strammer gekriegt, seitdem sind aber Kreise auch wirklich Kreise.
Hallo Habe seit gestern einen Ante A8 3D Drucker. Also bin Anfänger . Muss aber sagen der Drucker kaufte ich schon zusammen gebaut. er ist auf einer 20mm Press Plate fest verbaut. Muss ich trotz dem die x,y,z Achsen Kalibrieren
Habe die Auto Kalibrierung gemacht.
Welche werte soll man nun einstellen
Gruss Manfred